

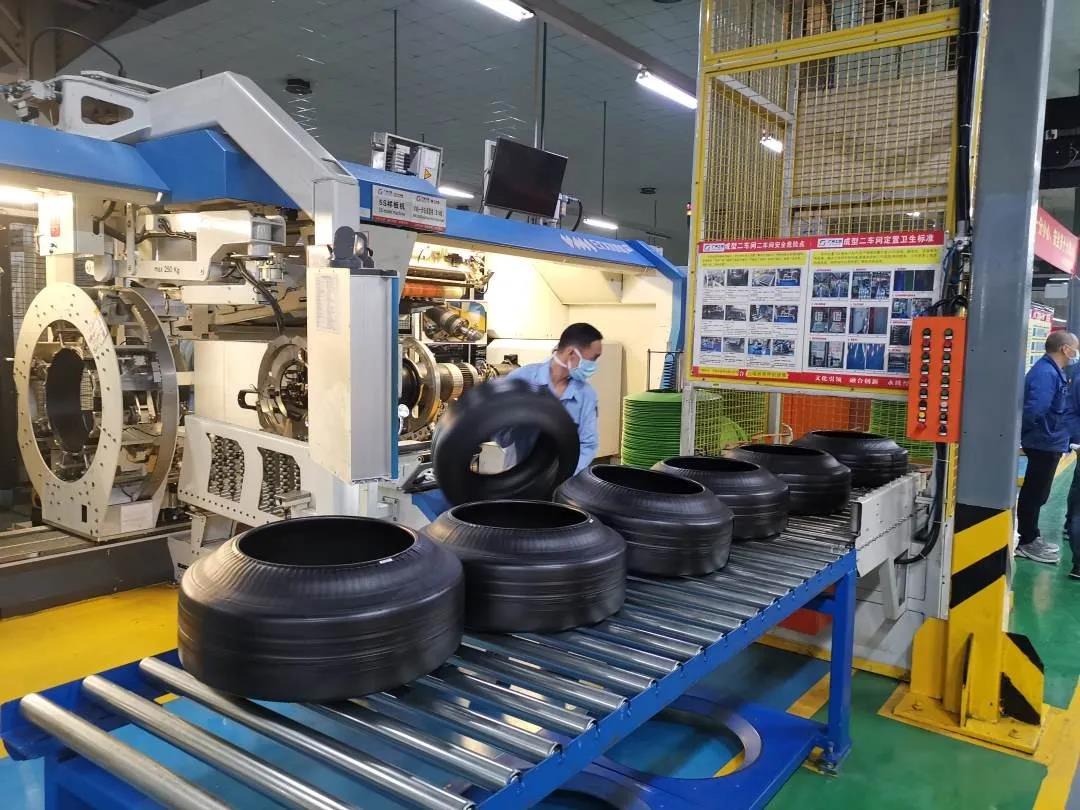
GUMIABRONCS GYÁRTÁSI SZÁLLÍTÓRENDSZEREK
A zöld és a kész gumiabroncs nem kezelhető ugyanúgy
A gumiabroncsgyárak termeléskiesést szenvednek, ha a nyers abroncsok túl sokáig várakoznak vagy deformálódnak a kikeményedés előtt, a kész abroncsok sorban állnak az ellenőrző gépek között, vagy a méretváltozás ismételt beállítást igényel a szállítószalagokon, vezetőkön és válogató sávokon.
Az anyagáramlás általában a következő útvonalakon halad át:
Gumiabroncsgyártás → zöld gumiabroncs azonosítása és tárolása → érlelés → hűtés → ellenőrzés → osztályozás és válogatás → raktározás
A Continental a gyártást, a vulkanizálást és a végső minőségellenőrzést külön gyártási szakaszként azonosítja. A kész abroncsok ezután vizuális ellenőrzésen, röntgenes és egyenletességi ellenőrzésen eshetnek át, mielőtt a raktárba kerülnének. Minden szakaszhoz más szállítószalag-funkció szükséges.
AZ ÁRAMLÁS SZABÁLYOZÁSA KŐKEMÉNYEDÉS ELŐTT ÉS UTÁN
Egy nyers gumiabroncs még nem nyerte el a vulkanizálás során létrejövő végső szilárdságot és formát. Ezért ellenőrzött érintkezéssel, stabil alátámasztással és olyan áthelyezésekkel kell mozgatni, amelyek nem torzítják a futófelületet, a peremperemet vagy az oldalfalat.
A kikeményedés után a gumiabroncs robusztusabban kezelhető, de a vonalnak továbbra is fenn kell tartania:
- gumiabroncsméret és specifikáció azonosítása;
- helyes tájékozódás a vizsgálóberendezéseknél;
- az elfogadott, elutasított és átdolgozott gumiabroncsok szétválasztása;
- ellenőrzött felhalmozás az ellenőrzés előtt;
- a megfelelő válogató vagy tárolási sávba irányítás.
A gumiabroncs-választék és a gépciklus jelentősen eltérhet. Az egyik jelenlegi személygépkocsi-abroncsgyártó platform lefedi a következőket:13–24 hüvelykes gumiabroncsok, zöld gumiabroncs átmérők akár900 mmés a közzétett ciklusidők37 másodpercegy 205/55R16-os konstrukcióhoz és42 másodpercegy 215/65R16-os konstrukcióhoz. A megadott méretváltozási idő akár8 vagy 18 perc, a szükséges változtatástól függően. Ezek gépspecifikus adatok, de jól mutatják, miért kell a szállítószalag kapacitását és beállítási tartományát a tényleges gumiabroncs-mátrixon, és nem egyetlen névleges méreten alapulnia.
Egy 37 másodperces nyomtatási ciklus során a teljesítmény körülbelül97 zöld gumiabroncs óránkéntEgy 10 perces megszakítás a pácolás betáplálásánál ezért kb.16 gumiabroncsellenőrzött tárolást vagy átirányítást igényel. A tárolási módszernek meg kell őriznie a gumiabroncsok azonosságát, és el kell kerülnie a kikeményítetlen termékek károsodását.
SZÁLLÍTÓPÁLYA MEGOLDÁSOK A GUMIABRONCS-GYÁRTÓ SZERTE
A CSTRANS a következőket konfigurálhatja:
- szállítószalagok a nyers gumiabroncsok szállításához és szabályozott alátámasztásához;
- épület, raktár és érlelő épületek közötti emelés, forgatás és áthelyezés;
- görgős szállítószalagok vulkanizált gumiabroncsokhoz és merev hordozókhoz;
- felhalmozódási zónák hűtés és ellenőrzés előtt;
- vonalkódos vagy RFID követő interfészek;
- útvonaltervezés vizuális, röntgen- és egyenletességi vizsgálatokhoz;
- válogató sávok az elfogadott, átdolgozott és selejtes gumiabroncsok számára;
- spirális vagy emelőszalagok, ahol korlátozott a padlófelület.
Az egyenletesség-ellenőrzés során mérhetők az ütés, a kidudorodások és a horpadások, így a szállítószalagnak minden egyes gumiabroncsot következetesen kell a vizsgálóállomásra szállítania anélkül, hogy elveszítené az azonosíthatóságot vagy a tájolást.
A CSTRANS a rendszer méretezését a gumiabroncs átmérője, szélessége, súlya, nyers vagy vulkanizált állapota, a gépciklusok, az átállási mátrix, a megengedett érintkezési pontok és a szükséges tárolási mennyiség alapján végzi. Az eredmény egy szabályozott gumiabroncsáramlás – nem csupán egy szalag vagy görgősor a gépek között.


